
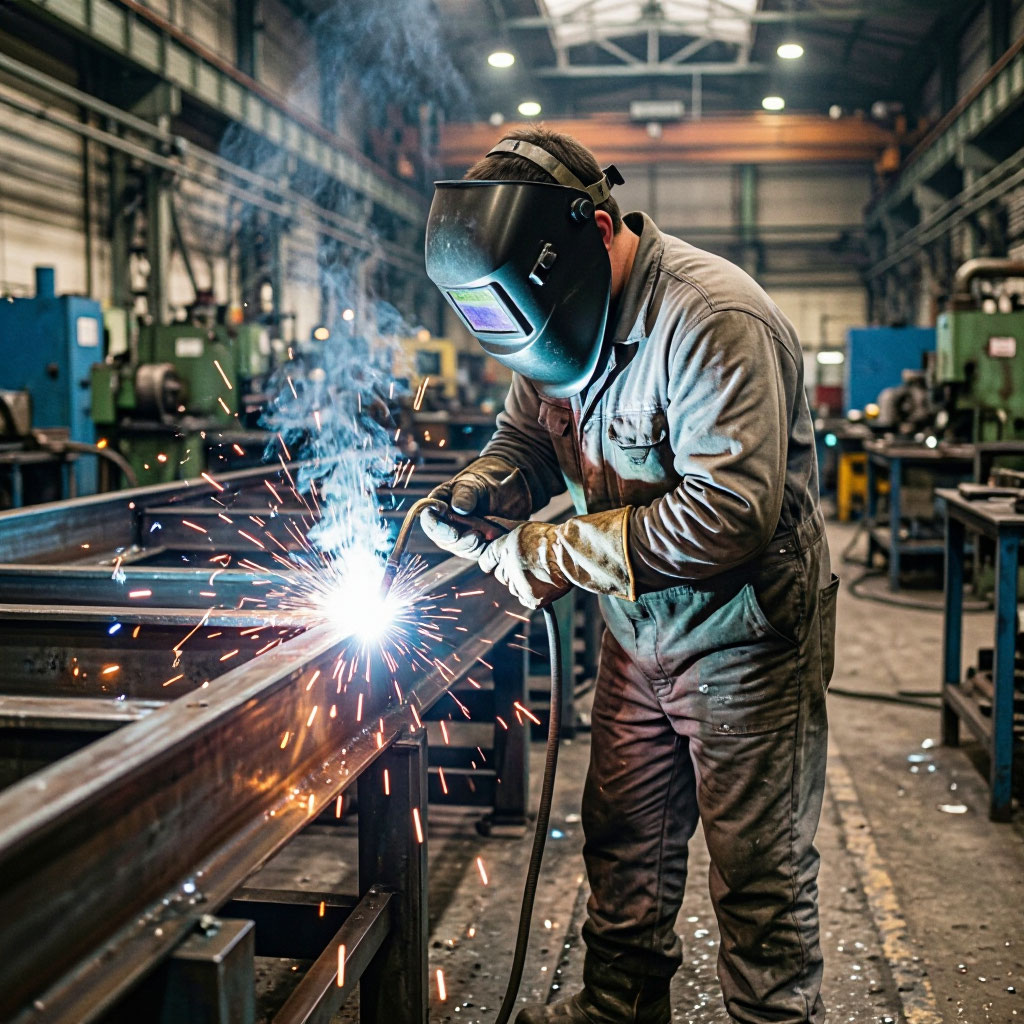
Воздушно-дуговая строжка применяется для удаления металла и подготовки кромок перед сваркой. Электрическая дуга расплавляет поверхностный слой, а поток воздуха выдувает расплав из канавки. Метод ценят за производительность и возможность обрабатывать разные марки стали.
На результат влияют диаметр расходного элемента, сила тока, давление воздуха, угол наклона и скорость перемещения. Неверный режим делает канавку неровной и увеличивает объём последующей зачистки.
Для таких операций применяется угольный электрод для сварки, резки и строжки, параметры которого подбирают под толщину заготовки и требуемую глубину выборки. Перед работой следует сверить совместимость с держателем и источником питания, а также ознакомиться с рекомендациями изготовителя оборудования.
Устройство и назначение угольных электродов
Материал и покрытие
Основу электрода составляет углеродный материал, выдерживающий высокую температуру дуги. Медное покрытие улучшает токоподвод и стабильность процесса. Поверхность должна быть ровной, без трещин, сколов и повреждений.
Форма и диаметр
Круглые электроды используют для большинства операций, а плоские — для широкой выборки. Небольшой диаметр удобен для точной обработки, крупный — для быстрого удаления металла. Режим уточняют по документации.
Подготовка оборудования и рабочего места
Что проверить до запуска
Перед работой осматривают кабели, держатель и воздушную магистраль. Контактные поверхности очищают, а заготовку фиксируют. В зоне обработки не должно быть горючих материалов; необходима эффективная вентиляция.
В базовый перечень подготовки входят:
- проверка исправности источника питания и компрессора;
- подбор электрода подходящего диаметра;
- настройка тока и давления воздуха;
- подключение обратного кабеля к очищенному участку;
- подготовка средств защиты и ограждение рабочей зоны.
Средства индивидуальной защиты
Дуга создаёт интенсивное излучение, искры, шум и поток горячих частиц. Оператору необходимы сварочная маска с подходящим светофильтром, огнестойкая одежда, краги, закрытая обувь и защита слуха. Окружающих защищают экранами. Работы выполняют только обученные специалисты с соблюдением производственных инструкций.
Техника выполнения и контроль результата
Стабильное движение дуги
Электрод располагают под рекомендованным углом к поверхности, оставляя ограниченный вылет из держателя. После возбуждения дуги движение поддерживают равномерно, а воздушные отверстия ориентируют так, чтобы расплав удалялся из зоны обработки. Слишком медленное перемещение углубляет канавку, а чрезмерно быстрое оставляет непрорезанные участки.
Оценка обработанной поверхности
После охлаждения удаляют остатки шлака и осматривают канавку. Она должна быть равномерной по ширине и глубине, без заметных наплывов и случайных зарезов. Перед последующей сваркой поверхность при необходимости зачищают механически. При обнаружении нестабильного горения проверяют контакты, режим тока, подачу воздуха и состояние расходного элемента.
Воздушно-дуговая обработка даёт предсказуемый результат, когда оборудование исправно, режим соответствует задаче, а оператор сохраняет постоянную скорость движения. Грамотный подбор электрода снижает объём дополнительной зачистки и делает технологический процесс более управляемым.
